Mill Machinery
☰
联系人:刘生
手机:189 2928 4155
邮箱:15985177@qq.com
地址:广东省东莞市南城街道石鼓大龙路11号1栋101室
在线留言
时间:2026-04-30 访问量:327
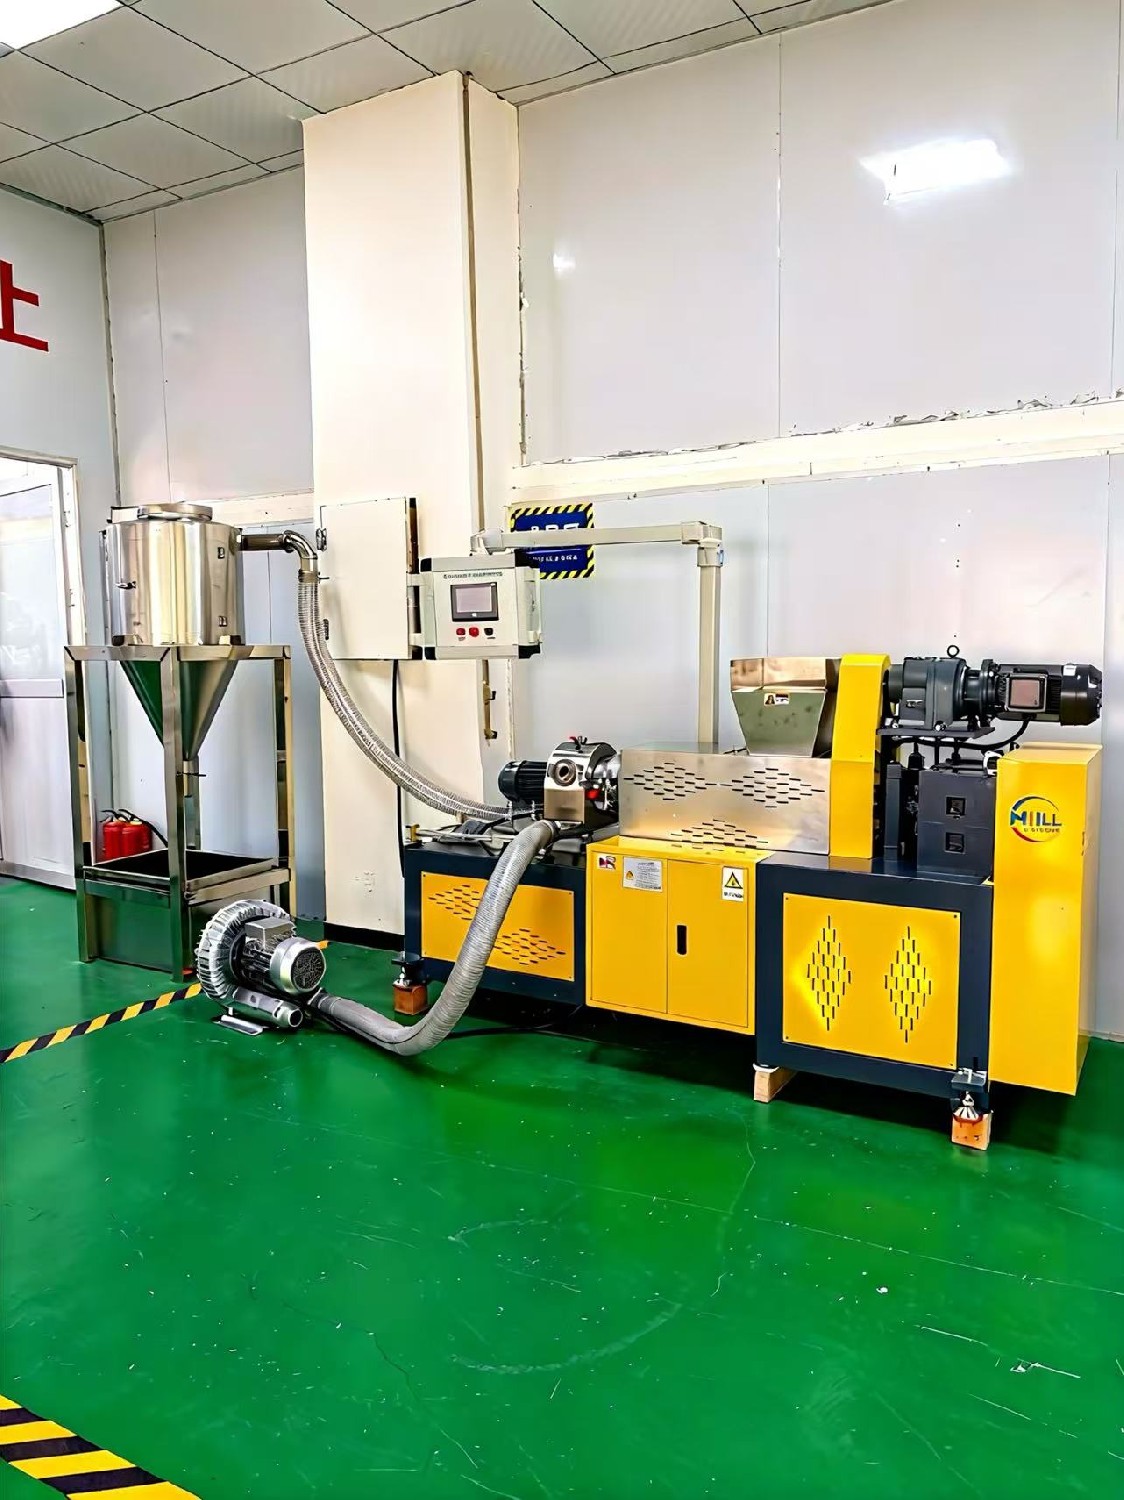
45型单螺杆挤出造粒机是塑料加工领域中应用广泛的成型设备,其核心工作原理是通过单螺杆的旋转运动,配合机筒加热与冷却系统,完成塑料原料的输送、压缩、熔融塑化、混炼均化,最终将熔融态物料挤出成型并切割为均匀颗粒,核心依托“机械传动+热塑化”的协同作用,实现从固态原料到成品颗粒的全流程转化,广泛适配PE、PP、PVC等多种热塑性塑料的造粒加工。
作为45型设备的核心部件,螺杆(直径45mm)的有效工作长度按功能分为三段,各段螺槽深度、螺距经过精准设计,协同完成物料的全流程处理,这也是设备稳定运行的核心所在。首先是加料输送段,固态塑料原料(颗粒或粉末)从料斗进入机筒后,在螺杆旋转产生的轴向推力与摩擦力作用下,沿螺槽向前输送,同时吸收机筒外加热的热量进行预热,逐步被压实形成“固体塞”,确保物料无松散、无搭桥,为后续熔融塑化奠定基础,此阶段物料始终保持固态,核心作用是稳定输送与预热压实。
其次是压缩熔融段,这是造粒过程的核心环节。该段螺槽深度逐渐变浅,螺杆旋转产生的挤压力不断增大,将加料段输送来的固体物料持续压缩;同时,机筒通过电加热装置提供外加热,配合螺杆与机筒、物料之间的强剪切作用产生的剪切热(主热源),双重热量共同作用下,固态物料逐渐软化、熔融,实现从玻璃态到黏流态的转变,期间物料中的水分、挥发物被逐步排出,避免成品颗粒出现气泡缺陷,此阶段完成物料的充分熔融与初步混炼。
最后是计量挤出与切粒阶段。螺杆末端的计量段螺槽深度恒定,在此阶段,完全熔融的物料被进一步均化、稳压,消除温度与组分的不均匀性,以恒定的流量和压力被输送至机头模具,通过模具上的多孔模板挤出形成连续的条状物料;条状物料经冷却系统(风冷或水冷)快速降温定型后,被切粒装置按预设规格精准切割,形成大小均匀、形态规整的塑料颗粒,切割后的颗粒经筛选、干燥后,完成整个造粒流程,此阶段直接决定成品颗粒的尺寸精度与外观质量。
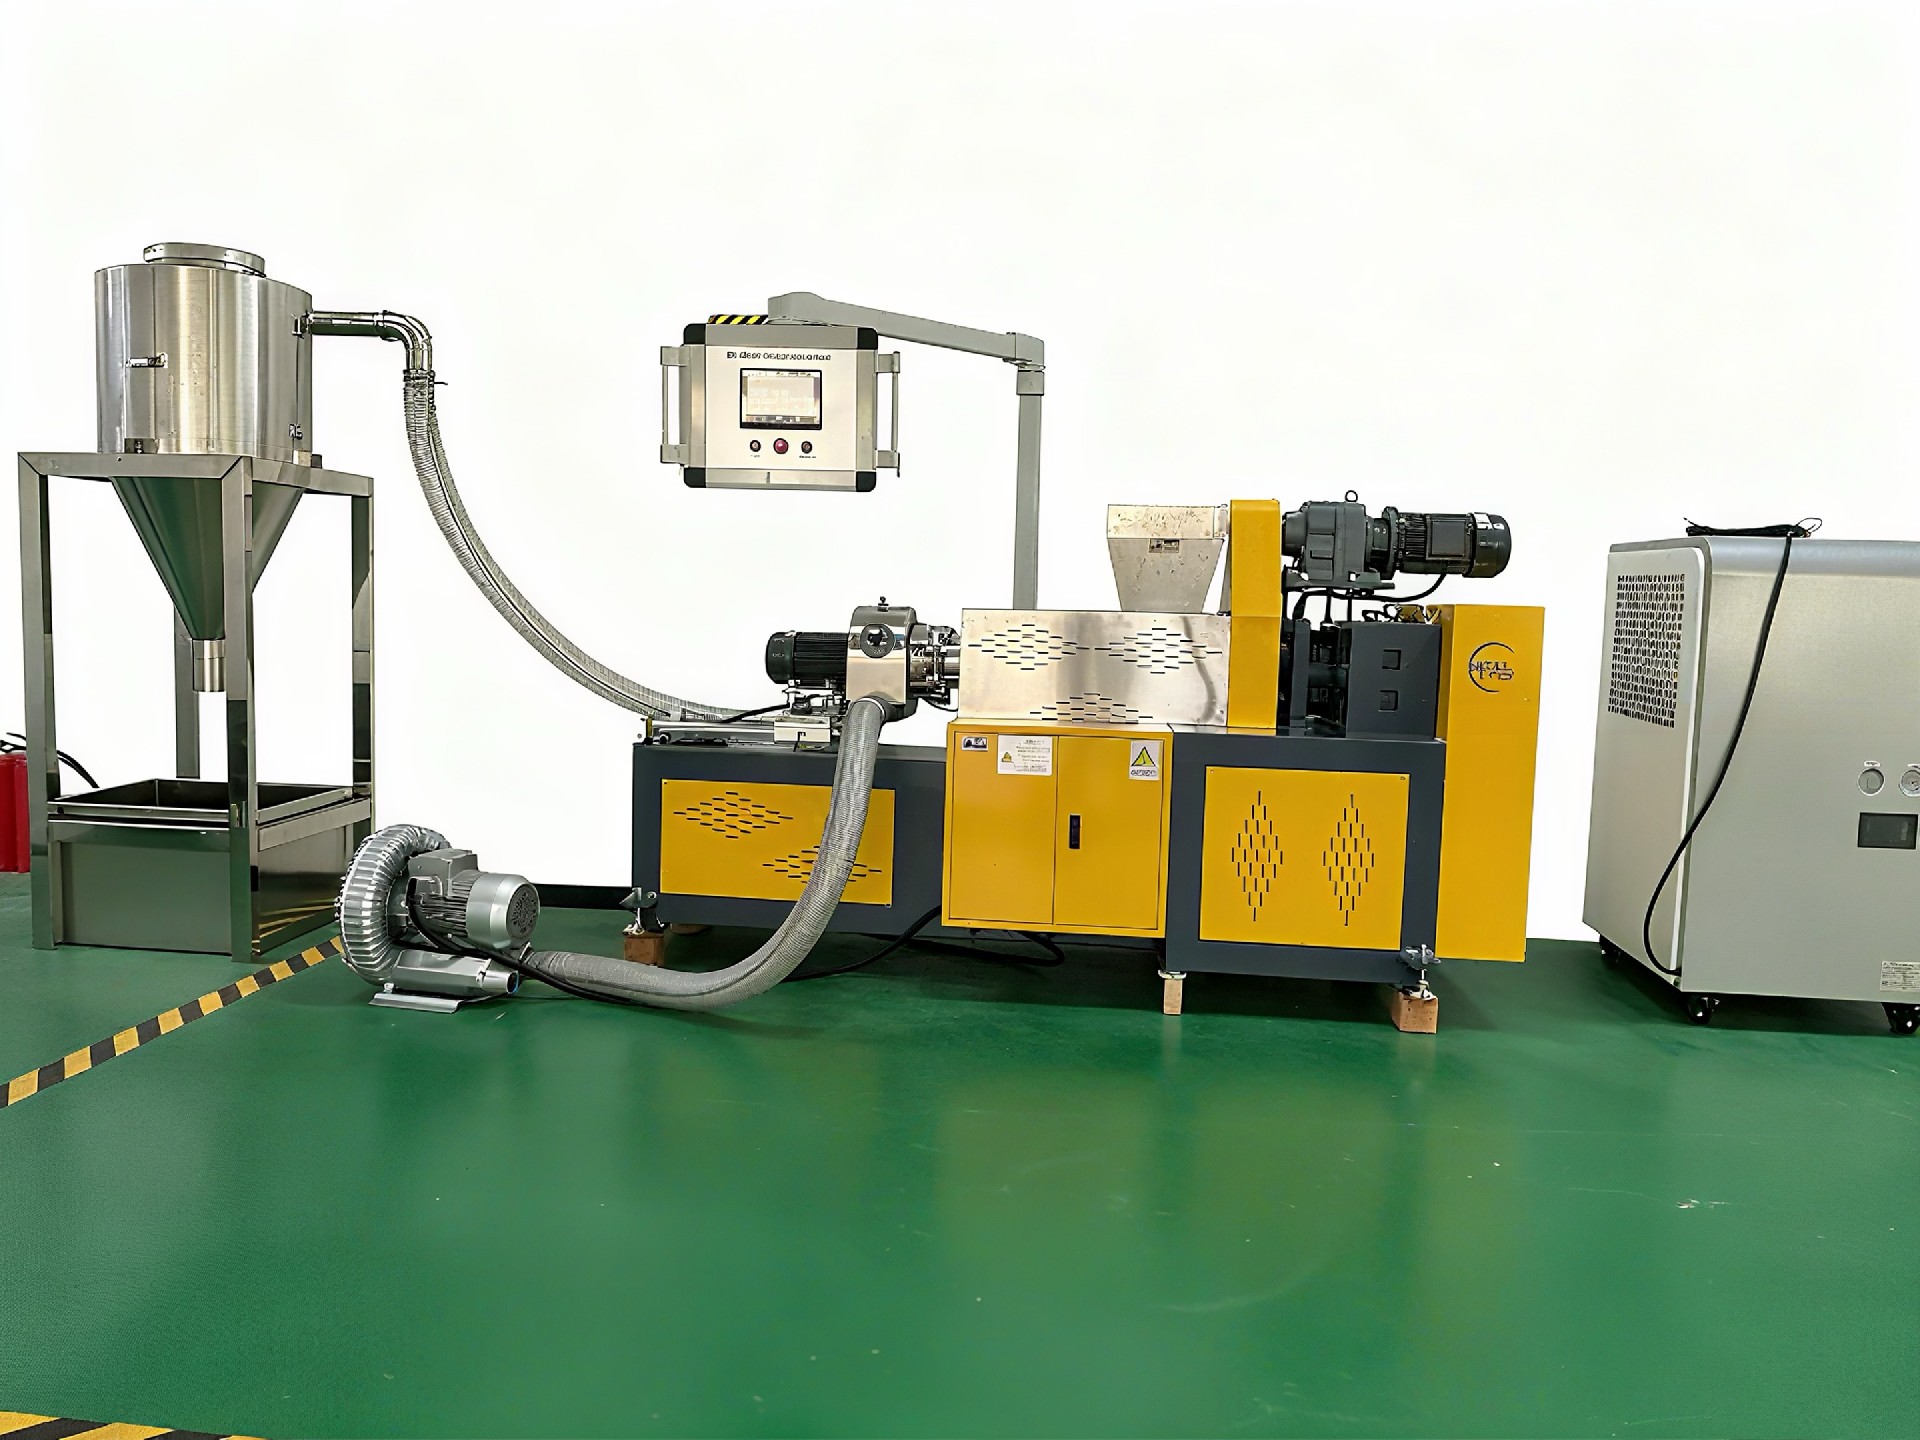
45型单螺杆挤出造粒机的稳定运行,离不开各辅助系统的协同配合。传动系统由电机、减速器组成,为螺杆旋转提供稳定的扭矩与转速,确保螺杆转速恒定,避免因转速波动影响物料塑化与挤出稳定性;加热冷却系统采用多区域温控设计,可精准调节机筒各段温度,加热用于物料熔融,冷却则用于控制机筒温度、防止物料过热降解,同时螺杆中心水冷可提升固体输送速率、稳定出料量;电控系统实现对转速、温度、切粒速度等参数的精准控制,确保每一批次成品颗粒品质一致,适配中小规模塑料造粒生产需求,凭借结构简单、操作便捷、维护成本低的优势,成为塑料加工行业的常用设备。
上一篇:没有了!
下一篇:没有了!