Mill Machinery
☰
联系人:刘生
手机:189 2928 4155
邮箱:15985177@qq.com
地址:广东省东莞市南城街道石鼓大龙路11号1栋101室
在线留言
时间:2026-05-12 访问量:291
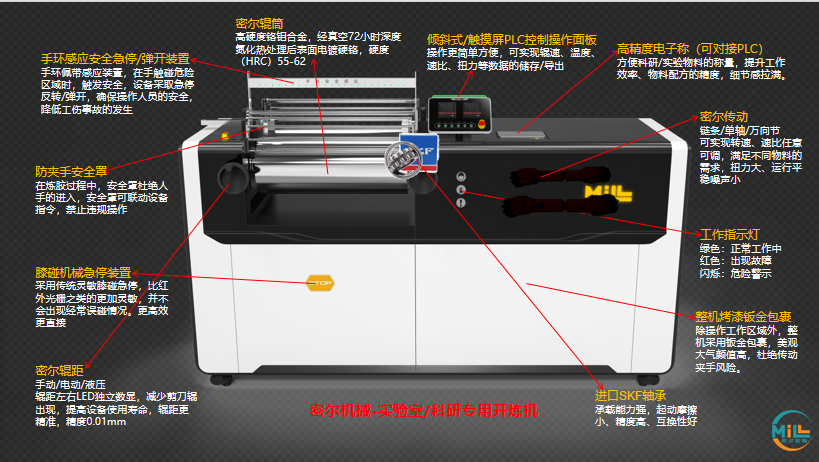
检查设备外观、辊筒间隙、传动皮带、防护罩是否完好无损。
清理辊面及机台杂物,确认无工具、废料遗留。
检查润滑油位、冷却水循环、电气线路是否正常。
设定工艺参数:辊温、辊距、转速,提前预热辊筒至工艺要求温度。
合上总电源,启动设备控制系统,空载试运行 3–5 分钟。
观察辊筒运转有无异响、抖动、漏油,温控是否稳定。
确认设备无异常后,准备投料。
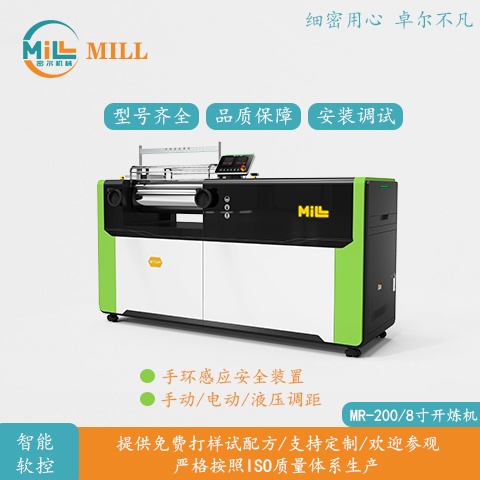
少量多次将橡胶 / 塑料物料投入两辊之间,严禁一次性大量投料。
物料包辊后,反复进行割刀、翻胶、打三角包、卷胶操作,保证混炼均匀。
全程身体及手部严禁伸入辊筒咬合区,只能用专用割刀、工具操作。
按工艺要求把控混炼时间、温度,达到塑炼 / 混炼效果后准备出片。
微调辊距至所需厚度,匀速拉出平整胶片。
将胶片整齐放置在接料架,避免拉扯、褶皱。
清理辊面残留余料,不要硬物刮擦辊面,防止损伤镜面。
先停止投料,空载运行片刻。
关闭加热、冷却水系统,再关停主机电源、总电源。
整机清洁保养,擦拭机台、整理工具,做好设备运行记录。
操作时严禁戴手套、手靠近辊缝;
设备运转中禁止拆卸防护罩;
出现异响、卡料立即紧急停机,禁止强行运转;
严禁超负荷、超温长时间作业。